
Bildquelle: szakalikus / iStock / Getty Images Plus
Warum lassen sich manche Stähle problemlos schweißen, während andere zu Rissen, Verzug oder Korrosion neigen? Die Antwort liegt in ihrer Herstellung, Zusammensetzung und ihrem Gefüge. Hier erfahren Sie, welche Faktoren die Schweißbarkeit von Stählen bestimmen und wie sich Werkstoffeigenschaften gezielt bewerten lassen.
Bei diesem Beitrag handelt es sich um einen Auszug. Den vollständigen Beitrag finden Sie im Produkt „Die Schweißaufsicht im Betrieb“.
Inhaltsverzeichnis
Stahleigenschaften sind abhängig vom Werkstoff
Erschmelzungsart
Beim Prozess der Stahlherstellung soll der Kohlenstoffgehalt, der im Roheisen noch etwa 4 % beträgt, auf das für die Gebrauchseigenschaften der jeweiligen Stahlsorte notwendige Maß verringert werden. Ferner sollen zu hohe Anteile von Begleitelementen des Roheisens herabgesetzt werden. Beides erfolgt durch Oxidation (Verbrennen). Industriell nennt man diesen Vorgang „Frischen“.
Vergießungsart
Wie alle Flüssigkeiten kann auch der flüssige Stahl Gase lösen. Bei fallender Temperatur sinkt das Lösungsvermögen und ist beim Erstarrungspunkt sprunghaft nicht mehr vorhanden. Die ausgeschiedenen Gase steigen auf, bringen die Stahloberfläche zum Wallen und der Stahl erstarrt unberuhigt.
Unerwünscht sind die entstehenden Seigerungen aufgrund ihrer Anreicherung an Schwefel (Rot- und Heißbruch), Phosphor (Kaltbruch), Stickstoff (Alterung) und Kohlenstoff (Aufhärtung). Diese sogenannten „Seigerungen“ werden durch Vergießen im Vakuum und/oder durch geringe Zugabe von Silizium und Aluminium vermieden. Auf diese Weise vergossene Stähle werden als beruhigt bzw. besonders beruhigt vergossene Stähle bezeichnet. Dabei gilt, dass ein Stahl umso besser für das Schweißen geeignet ist, je beruhigter er vergossen worden ist.
Chemische Bestandteile
Die chemische Zusammensetzung bestimmt die Schweißfähigkeit eines Stahls. Bei legierten Stählen bestimmt ein komplexes Zusammenwirken der Legierungsbestandteile die Schweißeignung. Die wichtigsten Bestandteile der Metalle sind:
- C-Gehalt: Der Kohlenstoffgehalt sollte für eine gute Schweißbarkeit nicht mehr als 0,25 % betragen. Zu hohe Kohlenstoffgehalte bewirken die Gefahr von Aufhärtungen in der Schweißnaht und somit die Abnahme der ertragbaren Dehnung, was Rissgefahr zur Folge hat.
- Mn-Gehalt: Der Gehalt an Mangan bewirkt in unlegierten Stählen eine Erhöhung der Festigkeit und Kerbschlagzähigkeit, weshalb Mangan mit Gehalten bis zu ca. 1,5 % in den Feinkornstählen enthalten ist.
- Cr-Gehalt: Chrom bewirkt bei Gehalten über 9 % eine Grobkornbildung in und neben der Schweißnaht mit der Folge von Riss- und Bruchgefahr durch Versprödung. Diese Gefahr kann durch Vorwärmen und Wärmenachbehandlung gemindert werden.
- Ni-Gehalt: Wie Mangan ist Nickel mit Gehalten bis zu 2 % ein Hauptlegierungsbestandteil von Feinkornstählen.
- Mo-Gehalt: Molybdän verbessert die Schweißbarkeit und fördert die Feinkornbildung. Gehalte über 3 % fördern bei Chrom-Nickel-Stählen jedoch die Versprödungsgefahr und sollten daher vermieden werden.
- Si-Gehalt: Bei den Schmelzschweißverfahren wirken höhere Siliziumgehalte ab etwa 0,65 % störend. Die entstehenden Siliziumoxide machen das Schweißbad zähflüssig, sodass Risse und Poren auftreten können.
- Nb-Gehalt: Niob gehört zu den Ferritbildnern, die das Austenitgebiet durch ein heterogenes Feld abschließen. Niob bildet mit Kohlenstoff ein Carbid und beugt so einer Chromcarbidbildung vor, die beim Schweißen von nicht rostendem Stahl zu Problemen führen könnte. Niob ist auch Legierungszusatz in Feinkornstählen.
- N-Gehalt: Neben den besseren Festigkeitseigenschaften zeichnen sich stickstofflegierte nicht rostende Stähle auch durch eine höhere Korrosionsbeständigkeit aus. Während des Schweißens solcher Werkstoffe kommt es allerdings durch die stark ungleichmäßige Erwärmung des Bauteils zu einer Umverteilung des Stickstoffs in der Schweißverbindung. Hierdurch können die mechanischen Eigenschaften der Naht negativ beeinflusst werden.

Schaeffler-Diagramm
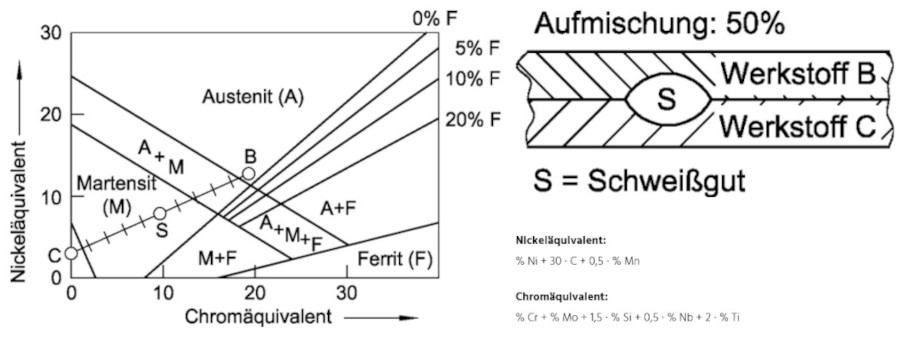
Eine genauere Aussage über die Gefügeanteile in einer Schweißverbindung, insbesondere bei nicht rostenden Stählen mit erheblichen Nickel- und Chromanteilen, kann mithilfe des Schaeffler-Diagramms getroffen werden. Dieses ermöglicht anhand des Nickel- und des Chromäquivalents eine Aussage über die Gefügeanteile an Martensit, Austenit und Ferrit. Die zu verschweißenden Werkstoffe werden nach der Bestimmung der Äquivalente in das Schaubild eingetragen. Die Verbindungslinie zwischen den Punkten ist die Mischungslinie. Ihr Mittelpunkt kennzeichnet die bei steigender Aufmischung vorhandene Schweißgutzusammensetzung.
Die Gefügeanteile Martensit, Austenit und Ferrit haben unterschiedliche Auswirkungen auf die Schweißbarkeit des Stahls.
Anwendung des Schaeffler-Diagramms
In der oberen Abbildung ist als Beispiel eine Punktschweißverbindung zwischen einem unlegierten Stahl C (S235, C = 0,1 %) und einem hochlegierten Stahl B (X10CrNiTi18-8) eingetragen. Die Äquivalente lassen sich wie folgt berechnen:
- S235, Punkt C:
- Nickeläquivalent: % Ni + 30 · 0,1 % C + 0,5 · % Mn = 3
- Chromäquivalent: % Cr + % Mo + 1,5 · % Si + 0,5 · % Nb + 2 · % Ti = 0
- X10CrNiTi18-8, Punkt B:
- Nickeläquivalent: 8 % Ni + 30 · 0,1 % C + 0,5 · % Mo + 30 · % N = 11
- Chromäquivalent: 18 % Cr + % Mo + 1,5 · % Si + 0,5 · % Nb = 18
Die Verbindungslinie zwischen C und B ist die Mischungslinie. Geht man von 50 % Aufmischung aus, kennzeichnet ihr Mittelpunkt S das Schweißgut. Dieses besteht aus lufthärtendem, rissanfälligem martensitischen Gefüge. Die Sicherheit des Bauteils hängt von der Risssicherheit des Schweißguts ab und nicht von den Eigenschaften der Wärmeeinflusszone.
Schweißbarkeit austenitischer Stähle
Ein austenitischer Stahl bildet beim Schweißen eine Oxidschicht und setzt somit die chemische Dauerhaltbarkeit herab, sodass Korrosionsschäden entstehen können. Die durch markante Anlauffarben oder Zunder erkennbaren Oxidschichten können durch Spülen der nicht vom Schutzgas beaufschlagten Oberflächen mit Formiergas (z.B. Argon, Stickstoff) vermieden werden. Bereits gebildete Schichten lassen sich chemisch durch Beizen oder mechanisch durch Bürsten, Schleifen oder Strahlen entfernen.
Allgemein lässt sich austenitischer Stahl ohne Probleme schweißen. Prozesse des Widerstandspressschweißens erzielen die besten Verbindungen. Wolfram- und Metall-Inertgas-Schweißverfahren sind gut geeignet, ebenso wie das Lichtbogenschweißen mit Stabelektrode und das Unterpulverschweißen.
Schweißbarkeit ferritischer Stähle
Ferritischer Stahl neigt zu einer Grobkornbildung beim Schweißen. Die hierdurch auftretende Kaltsprödigkeit in der Wärmeeinflusszone lässt sich auch durch eine nachträgliche Glühbehandlung nicht mehr entfernen. Trotzdem sind die ferritischen Stähle durch Schweißverfahren mit Stabelektrode und durch Wolfram– und Metall-Inertgas-Verfahren schweißbar. Auch das Widerstandsschweißen kann man bei Stählen mit einem Kohlenstoffgehalt von weniger als 0,1 % anwenden. Die Wahl eines Zusatzwerkstoffs ist beschränkt auf artgleiche, mindestens aber artähnliche Schweißzusätze, die in der aktuellen Version der Norm DIN EN ISO 3581 hinterlegt sind.
Schweißbarkeit martensitischer Stähle
Bei einem Kohlenstoffgehalt von über 0,15 % kann martensitischer Stahl beim Verbindungsschweißen Kaltrisse bilden. Spröder Martensit reagiert unter Anwesenheit von Wasserstoff und bewirkt ebenfalls Kaltrisse. Zur Abhilfe muss man Martensit vor und während des Schweißens auf eine Temperatur von 300 bis 400 °C erwärmen. Anschließend muss ein Anlassen des geschweißten Bauteils ohne Abkühlungsphase mit Temperaturen zwischen 650 und 780 °C erfolgen. Das Lichtbogenhandschweißen, das Wolfram-Inertgas- und das Metall-Aktivgas-Schweißen eignen sich besonders zum Schweißen von Martensit. Es können artgleiche und artfremde Zusatzwerkstoffe verwendet werden.
Schrumpfungen und Spannungen durch thermische Einflüsse
Eigenspannungen sind unvermeidbar
Grundsätzlich sind Schrumpfungen und daraus resultierende Spannungen, sogenannte „Eigenspannungen“, in einer Schweißnaht unvermeidbar. Sie können nur durch anschließende Nachbehandlungen und insbesondere durch eine geeignete konstruktive Gestaltung bis auf eine unvermeidbare Restspannung verringert werden.
Eigenspannungen entstehen bei Schweißverbindungen dadurch, dass der zu verschweißende Bereich bis über die Schmelztemperatur erwärmt wird. Beim Abkühlen schrumpft dieser Bereich nun, was jedoch durch die nicht erwärmten Bereiche behindert wird. Der zuletzt abgekühlte Bereich hat daher stets Zug-Eigenspannungen. Durch das Zusammenwirken der Eigenspannungen mit den aus der äußeren Belastung resultierenden Spannungen können so hohe Spannungen erreicht werden, dass der Werkstoff bis über seine Streckgrenze hinaus belastet wird, was zum Fließen bzw. bis zum Versagen des Bauteils führen kann.
Eigenspannungen zehren 10 % der zulässigen Spannung auf
Im Nahtbereich wird abhängig von der Konstruktion und dem Formänderungsvermögen des Werkstoffs in der Regel die Streckgrenze des Grundwerkstoffs erreicht, sodass sich der Werkstoff plastisch, also bleibend, verformt; der Werkstoff „fließt“. Hierdurch wird ein erheblicher Teil der Eigenspannungen abgebaut, jedoch nur bei einachsigen Spannungszuständen, bei denen der Werkstoff in einer Richtung „fließen“ kann.
Bei mehrachsigen Spannungszuständen ist ein derartiger Spannungsabbau kaum möglich. Bei einer gut gestalteten Konstruktion, d.h. bei nicht zu dicken Werkstücken und ohne Schweißnahtanhäufungen, kann man davon ausgehen, dass etwa 10 % der zulässigen Spannung durch Eigenspannungen aufgezehrt werden.
Dicke des Bauteils entscheidend
Entscheidend ist also auch die Dicke des Bauteils an der Fügestelle. Ist bei Dicken von unter 10 mm noch von einem zweiachsigen Spannungszustand (Längs- und Querspannungen im Nahtbereich) auszugehen, so ist bei Dicken von mehr als 10 mm mit einem dreiachsigen Spannungszustand zu rechnen (zusätzliche Spannung in Dickenrichtung).
Die rechnerische Einbeziehung der entsprechenden Eigenspannungen ist in der Praxis kaum möglich. Ihr Abbau kann praktisch nur durch nachträgliches Spannungsarmglühen erfolgen. Hierbei wird das Bauteil über einen Zeitraum von mindestens 30 Minuten bei Temperaturen zwischen 530 und 700 °C (werkstoffabhängig) geglüht. Die Streckgrenze des Werkstoffs wird dadurch so stark herabgesetzt, dass die Eigenspannungen zu Verformungen führen und sich abbauen.
Autor:
Dipl.-Ing. (FH) Reinhard Örtl ist als Schweißfachingenieur für die schweißtechnische Verarbeitung hochfester Feinkornbaustähle qualifiziert und anerkannt. Als von der IHK Ulm öffentlich bestellter und vereidigter Sachverständiger ist er zuständig für Gutachten, Beratung hinsichtlich einer rechtssicheren Schweißtechnik und Fragen der Rationalisierung in schweißtechnischen Unternehmen.